

Polímero para riego de precisión
La fabricación de tuberías de riego por goteo es un proceso de fabricación complejo y continuo. Convierte el plástico en bruto en tuberías terminadas que los agricultores utilizan todos los días.
¿Qué hace que esto sea especial? Los emisores se integran directamente en la pared de la tubería a medida que se forma. Este proceso continuo necesita una sofisticada máquina de tuberías de riego por goteo para funcionar perfectamente. Esta guía desglosa cada paso. Aprenderá sobre las piezas de la máquina y el control de calidad avanzado. Le mostraremos exactamente cómo se fabrican los tubos de goteo de precisión.
Anatomía de una máquina de tubos
Empecemos por la propia máquina. Una moderna máquina de riego por goteo tiene varias estaciones que funcionan juntas. Cada uno tiene un trabajo específico.
1. La extrusora principal
De aquí proviene el poder. Un tornillo giratorio se encuentra dentro de un barril calentado. Derrite, mezcla y presuriza el plástico en bruto. Esto prepara el material para darle forma.
2. Sistema de inserción de goteros
Este sistema de alta-velocidad maneja los emisores. Los clasifica, los alinea y los introduce en la línea de producción increíblemente rápido.
3. El troquel de la cruceta
Aquí todo se junta. El plástico fundido se encuentra con el chorro de goteros. La forma inicial de la tubería se forma en este punto crítico.
4. Tanques de vacío y enfriamiento
La tubería suave y caliente va directamente a estos tanques. Un calibrador de vacío establece el diámetro. Luego, los rociadores de agua o los tanques de inmersión enfrían la tubería y la bloquean en su tamaño final.
5. La unidad de transporte-Off
La gente lo llama oruga. Agarra el tubo y lo arrastra a lo largo de toda la línea. Su velocidad controla el grosor de las paredes de la tubería.
6. La unidad de perforación
Esto crea los orificios de salida de agua en el exterior de la tubería. Debe alinearse perfectamente con el gotero interno para que funcione correctamente.
7. El enrollador
Esta es la última parada. Enrolla el tubo de goteo terminado en grandes rollos de longitudes determinadas. Entonces estará listo para su embalaje y envío.


El proceso paso-a-paso
Hacer una tubería de riego por goteo implica pasos precisos y conectados. Cada etapa se basa en la anterior. El momento perfecto es esencial.
Paso 1: preparación del material
Todo comienza con la materia prima. Generalmente es una mezcla de plástico LDPE o LLDPE. Los trabajadores mezclan este polímero con aditivos importantes.
El negro de carbón se agrega en una concentración del 2-2,5%. Esto protege contra los rayos UV de la exposición al sol en el campo. También se incluyen otros estabilizadores UV y antioxidantes. Estos garantizan que la tubería dure años.
Este compuesto preparado se alimenta desde una tolva al cilindro del extrusor.
Paso 2: Plastificación
Un tornillo giratorio mueve el material hacia adelante dentro de la extrusora. El material se comprime, corta y calienta a medida que viaja.
La fricción del tornillo y el calor de los calentadores externos derriten el polímero. Se convierte en un fluido suave. Mantener estables la temperatura y la presión de la masa fundida es crucial para una buena calidad de la tubería.
Paso 3: Formación de la tubería
El plástico fundido presurizado es forzado a pasar a través de la cruceta. La forma interna del troquel convierte la masa fundida en un tubo hueco y continuo.
Al mismo tiempo, el sistema de inserción de goteros dispara emisores a través de un canal hacia el interior del troquel. Se incrustan con precisión en la pared interior del tubo fundido a medida que se forma.
Paso 4: Dimensionado y Solidificación
La tubería caliente recién formada se introduce inmediatamente en un tanque de vacío. Un calibrador de vacío utiliza presión negativa. Esto sujeta el tubo blando contra un manguito de dimensionamiento.
Esta acción, más el enfriamiento inicial por agua, establece la redondez y el diámetro exterior exacto de la tubería. Luego, la tubería pasa a través de tanques de enfriamiento más largos. Los rociadores de agua endurecen completamente el plástico.
Paso 5: Velocidad-de transporte-constante desactivada
La unidad-de arrastre tira de la tubería a una velocidad perfectamente constante. Esta velocidad se sincroniza electrónicamente con la velocidad de salida del extrusor.
Esto controla el espesor de la pared directamente. Si la velocidad de arrastre-aumenta en comparación con la producción del extrusor, la pared se vuelve más delgada. Si disminuye la velocidad, la pared se vuelve más gruesa.
Paso 6: Punzonado de precisión
Después del enfriamiento, el tubo llega a la estación de punzonado. Aquí es donde se crean los agujeros de salida de agua.
Un sistema de alta-velocidad primero encuentra la ubicación exacta de cada gotero interno. Luego activa un punzón o taladro. Esto crea un orificio limpio y preciso directamente sobre el laberinto de salida del gotero.
Paso 7: enrollar el producto
Finalmente, el tubo perforado terminado se introduce en una bobinadora o bobinadora automática.
La máquina enrolla el tubo en bobinas ordenadas de una longitud especificada. Las longitudes habituales son 500 o 1000 metros. Los sistemas modernos cortan y cambian automáticamente los rollos. Esto permite una producción continua sin parar.
Tecnología central explicada
Las tecnologías más complejas en una máquina de tuberías de riego por goteo manejan la inserción y perforación del emisor. Estos sistemas separan las líneas de alto-rendimiento de las básicas.
Sistema de inserción de goteros
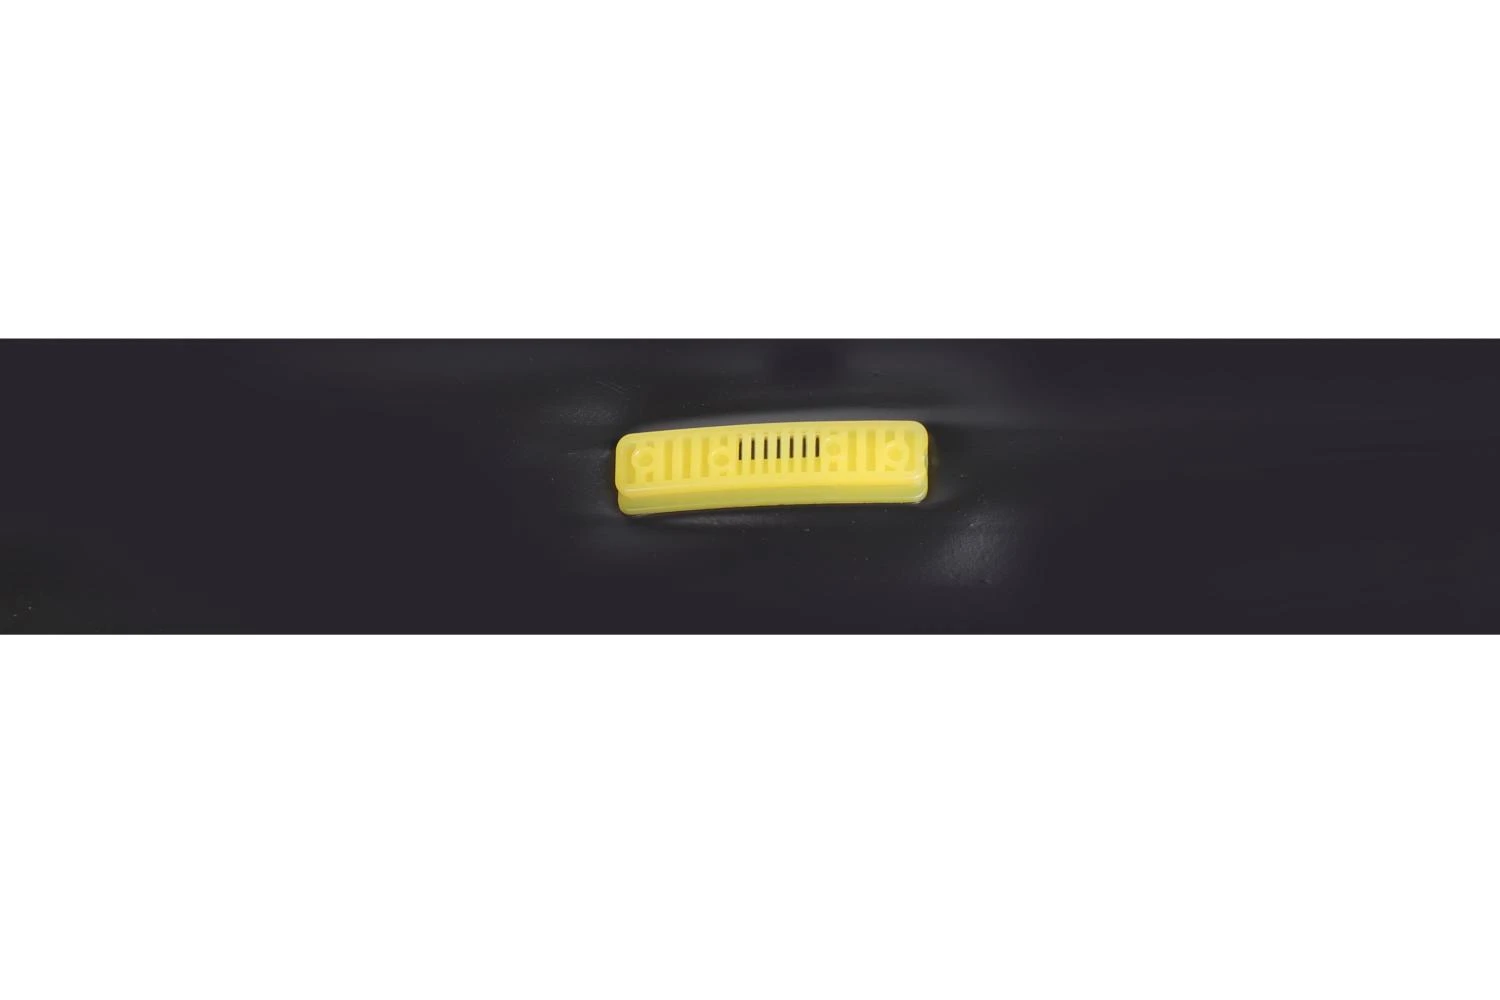
A esto lo llamamos el "latido" de la línea. Comienza con un alimentador de cuenco centrífugo o vibratorio. Este recibe goteros a granel.
El alimentador utiliza vibración y pistas guiadas. Cada gotero se orienta correctamente antes de introducirlo en un canal de transferencia.
Luego, una corriente de aire presurizado de alta-velocidad dispara los goteros uno por uno hacia la cruceta. Se mueven como balas. Esto sucede a velocidades increíbles. A menudo se insertan entre 800 y 1200 goteros por minuto. El tiempo se sincroniza con una precisión de milisegundos con la velocidad de la línea.
Tecnología de punzonado
Crear el orificio de salida requiere absoluta precisión. Dos tecnologías principales se encargan de esta tarea: los sistemas mecánicos y los basados en la visión-.
El punzonado mecánico es el método tradicional. Utiliza un pasador físico o un palpador. Este toca ligeramente la superficie de la tubería para detectar el perfil elevado del gotero interno. Luego desencadena el puñetazo.
El punzonado basado en visión-es el estándar moderno para líneas de alta-velocidad y alta-precisión. Una cámara de alta-velocidad captura imágenes de la tubería. Identifica una marca o característica que muestra la ubicación del gotero. Esto indica un golpe impulsado por servo-.
|
Característica
|
Punzonado Mecánico
|
Punzonado basado en visión-
|
|
Velocidad
|
Moderado a alto
|
Muy alto (hasta 1200+ golpes/min)
|
|
Exactitud
|
Bueno, pero puede verse afectado por el desgaste.
|
Excelente precisión sub{0}}milimétrica
|
|
Desgaste y desgaste
|
Alto (basado en contacto-, los pines se desgastan)
|
Bajo (sin-detección de contacto)
|
|
Costo
|
Menor inversión inicial
|
Mayor inversión inicial
|
|
Flexibilidad
|
Limitado a perfiles de goteros específicos
|
Altamente flexible, programable para diferentes goteros
|
Garantizar una tubería impecable
La calidad constante no ocurre por accidente. Resulta del seguimiento y control continuo durante todo el proceso de extrusión de tubos. Varios parámetros clave necesitan gestión.
Parámetros clave de calidad
■ Diámetro y Ovalidad:Un diámetro constante garantiza sellos herméticos y a prueba de fugas-con accesorios. Los micrómetros láser de múltiples-ejes monitorean esto en tiempo-real. Miden continuamente las dimensiones exteriores de la tubería.
■ Espesor de la pared:Esto afecta directamente la presión nominal de la tubería y su durabilidad física en el campo. Los sensores ultrasónicos escanean la circunferencia de la tubería. Proporcionan un mapa continuo en tiempo real-del espesor de la pared y señalan cualquier problema.
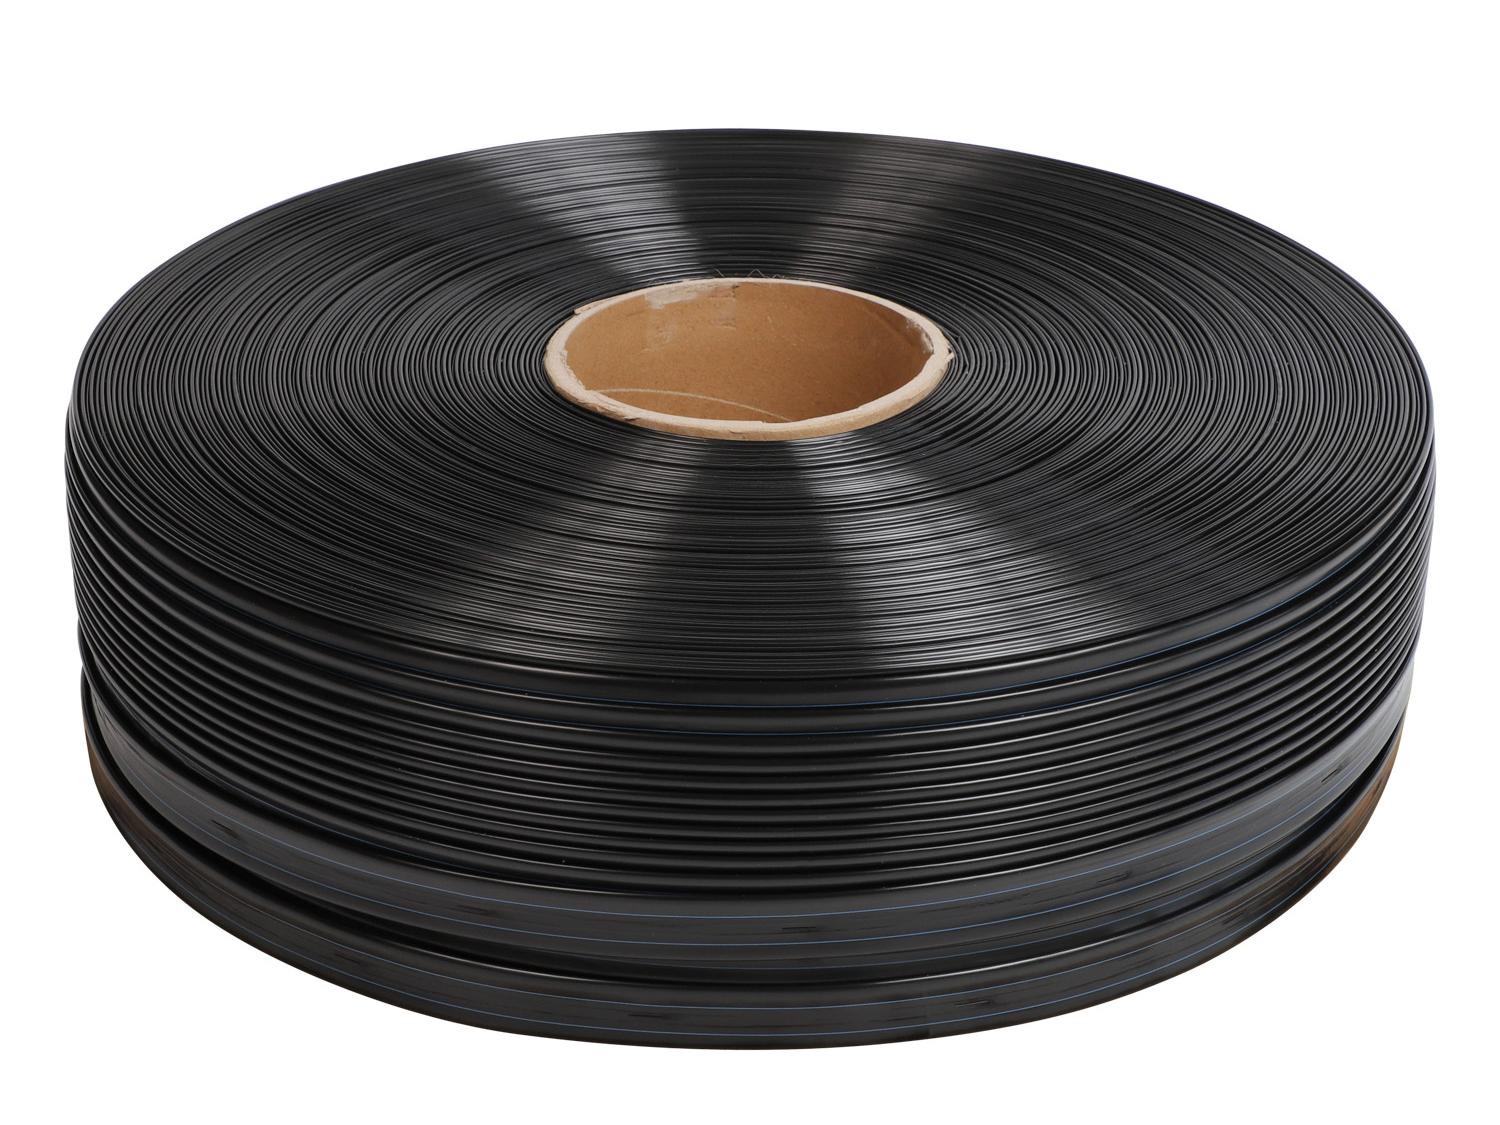
■ Precisión del espaciado de goteros:La distribución uniforme del agua depende de que los goteros estén espaciados exactamente como se diseñaron. Esto lo controla el PLC central de la máquina. Sincroniza la velocidad de inserción del gotero con la velocidad de arrastre-.
■ Calidad de punzonado:El orificio de salida debe estar limpio y libre de rebabas. Debe alinearse perfectamente con la salida del gotero. Los sistemas de inspección por visión de alta-resolución suelen comprobar después del perforador. Verifican la calidad de cada hoyo.
■ Integridad del material:La tubería terminada debe estar libre de burbujas, grietas, geles o imperfecciones en la superficie. Esto se garantiza mediante un secado adecuado del material. También lo hacen las temperaturas estables de procesamiento de la extrusora y la inspección visual.
Solución de problemas comunes
Incluso con el mejor equipo, pueden ocurrir problemas de producción. Los operadores experimentados saben cómo encontrar y resolver rápidamente problemas comunes. Esta tabla muestra desafíos frecuentes.
■ Problema común 1: Espesor de pared inconsistente
Causas potenciales:
1. Salida inestable del extrusor.
2. Velocidad de arrastre-fluctuante.
3. Variaciones de temperatura de fusión.
Soluciones recomendadas:
1. Revise los calentadores del extrusor y el tornillo en busca de desgaste.
2. Calibre la transmisión de la unidad de transporte-y verifique si la correa se desliza.
3. Verifique y estabilice todas las temperaturas del cilindro y del troquel del extrusor.
■ Problema común 2: golpes fallidos o malos
Causas potenciales:
1. La unidad de perforación no está sincronizada con la ubicación del gotero.
2. Punzón o hoja-desgastada.
3. El sensor del sistema de visión está sucio o desalineado.
Soluciones recomendadas:
1. Vuelva-ejecutar el programa de sincronización para el sensor de perforación.
2. Reemplace el pasador/hoja del punzón como parte del mantenimiento regular.
3. Limpiar la lente de la cámara y la iluminación; recalibrar el sistema.
■ Problema común3:Líneas de superficie o "piel de tiburón"
Causas potenciales:
1. Fractura del fundido debido a una velocidad excesiva a través del troquel.
2. La temperatura de salida del troquel es demasiado baja.
Soluciones recomendadas:
1. Reduzca ligeramente la velocidad de la línea de producción.
2. Aumente la temperatura de las zonas del cabezal de troquel.
3. Introduzca una pequeña cantidad de un coadyuvante de procesamiento de polímeros (PPA) en la mezcla de materiales.
■ Problema común 4: Ovalidad de la tubería fuera de especificación
Causas potenciales:
1. Vacío insuficiente o inestable en el tanque de dimensionamiento.
2. Enfriamiento desigual o inadecuado.
Soluciones recomendadas:
1. Verifique que la bomba de vacío funcione correctamente e inspeccione el sistema en busca de fugas.
2. Asegúrese de que todas las boquillas de pulverización de enfriamiento estén limpias, funcionando y apuntando correctamente a la tubería.
Síntesis de la producción
El viaje desde los pellets de plástico hasta la herramienta de riego de precisión es notable. Combina ciencia de materiales, ingeniería mecánica y un sofisticado control electrónico.
Una tubería de goteo de alta-calidad nunca es el resultado de un solo elemento. Proviene de una máquina de tuberías de riego por goteo en buen-mantenimiento. También necesita las materias primas adecuadas y un proceso de extrusión de tubos controlado con precisión.
Dominar esta tecnología es fundamental para producir las herramientas que impulsen la eficiencia y la sostenibilidad del agua. Estas herramientas respaldan la agricultura moderna en todo el mundo.