

Ⅰ. Introducción
El riego de precisión lidera la lucha contra la escasez mundial de agua. También aumenta drásticamente el rendimiento de los cultivos. La cinta de riego por goteo se produce mediante un proceso continuo de alta-velocidad llamado extrusión. Los polímeros plásticos en bruto se funden y se les da forma de un tubo plano y de paredes delgadas-. Los emisores están instalados con precisión. A continuación, la cinta se enfría y se enrolla rápidamente.
Esta guía desglosará todo el proceso de fabricación de cintas de riego. Analizaremos la maquinaria crítica involucrada, con ejemplos de líneas líderes comoNoahagro.
Ⅱ. La Fundación: Materias Primas
La calidad de cualquier cinta de goteo se determina mucho antes de que llegue al campo. Comienza con la selección de materias primas de alto-rendimiento.
⒈ Polímeros primarios
El polietileno lineal de baja-densidad (LLDPE) forma la columna vertebral de casi todas las cintas de goteo. Se elige este polímero específico por buenas razones. Ofrece una combinación excepcional de flexibilidad, resistencia, resistencia a los rayos UV y resistencia a los productos químicos agrícolas.
Su procesabilidad es clave para la extrusión de alta-velocidad. La fabricación de cintas de goteo requiere un índice de flujo de fusión (MFI) específico, normalmente en el rango de 1,0 a 2,5 g/10 min. Esto garantiza un procesamiento fluido y un producto final estable. La densidad del material suele rondar los 0,918-0,925 g/cm³.
A veces, se utilizan mezclas con polietileno de alta-densidad (HDPE) u otros polímeros. Estos mejoran propiedades específicas como la resistencia a la tracción o la resistencia a la perforación.

⒉ Aditivos y Masterbatches
El LLDPE virgen por sí solo no es suficiente. Se mezcla una receta precisa de aditivos, suministrada a través de un masterbatch, con el polímero primario. Esto garantiza longevidad y rendimiento.
Estos componentes críticos incluyen:
• Estabilizadores UV:Estos aditivos, como los estabilizadores de luz de aminas impedidas (HALS), son esenciales. Protegen el polímero de la degradación causada por la exposición al sol-durante mucho tiempo.
• Negro de carbón:El color negro de la mayoría de las cintas de goteo no es sólo por estética. El negro de humo de alta-calidad y bien-disperso es el agente de protección UV más eficaz y económico. Evita que el plástico se vuelva quebradizo.
• Ayudas de procesamiento:Estos aditivos a base de fluoropolímero-reducen la fricción entre el plástico fundido y las superficies metálicas de la extrusora y el troquel. Esto permite velocidades de salida más altas y una superficie de cinta más suave.
• Anti-oxidantes:Estos protegen el polímero de la degradación térmica durante el proceso de extrusión y fusión a alta-temperatura. Conservan sus propiedades mecánicas.
Ⅲ. El proceso de extrusión
La transformación de gránulos de plástico a un rollo terminado de cinta de goteo se realiza en una línea de extrusión altamente sincronizada. Este proceso central de fabricación de riego por goteo es una maravilla de eficiencia industrial.
Paso 1: Alimentación y fusión del material
El viaje comienza en la tolva. Aquí se dosifican con precisión los gránulos de LLDPE brutos y el masterbatch que contiene aditivos. Se introducen en el cilindro de la extrusora.
Un tornillo giratorio transporta el material hacia el interior del barril. El diseño del tornillo es fundamental. La profundidad cada vez menor del canal comprime, corta y funde los gránulos de plástico mediante fricción y bandas de calentamiento externas. El objetivo es producir una masa fundida completamente homogénea, sin aire-a una temperatura y presión constantes. Esta extrusora es el motor central de todo el proceso.
Paso 2: Extrusión y troquelado
Luego, el plástico fundido presurizado se fuerza a pasar a través de un cabezal de troquel anular especializado. Este troquel da forma a la masa fundida hasta convertirla en un tubo-de pared delgada y continuo. Esta es la forma inicial de la cinta de goteo.
El diseño y mantenimiento del troquel son primordiales. Un troquel de alta-precisión garantiza que el espesor de la pared de la cinta sea uniforme en toda su circunferencia y en toda su longitud. Cualquier desviación puede crear puntos débiles.
Paso 3: inserción o perforación del emisor
Este es el paso donde la cinta adquiere su capacidad de riego. Hay dos métodos principales utilizados en la fabricación moderna de cintas de riego.
El método más avanzado consiste en insertar emisores planos pre-prefabricados. Una "cosidora" o rueda de inserción de alta-velocidad inyecta estos emisores en el interior del tubo todavía-fundido a intervalos exactos y pre-programados. Luego, la cinta se forma y suelda alrededor del emisor a medida que se enfría.
Un método más sencillo y de menor coste-es el marcado en línea. En este proceso, la cinta se forma primero como un tubo sólido. Luego, más adelante en la línea, un dispositivo de perforación láser o mecánico de alta-velocidad crea ranuras u orificios de salida de agua precisos con el espacio requerido.

Paso 4: enfriamiento al vacío y dimensionamiento
Inmediatamente después de salir de la matriz y recibir sus emisores, el tubo caliente y flexible ingresa a un largo tanque de dimensionamiento al vacío. Esta unidad realiza dos funciones críticas simultáneamente.
Primero, se crea un vacío en el exterior del tubo. Esto lo sujeta firmemente contra mangas o anillos de talla. Esto calibra la cinta a su diámetro y forma finales y precisos. En segundo lugar, una cascada de agua con temperatura-controlada fluye sobre la cinta. Esto enfría y solidifica rápidamente el plástico, fijando sus dimensiones en su lugar.
Paso 5: Arrastre-y tracción
Después del tanque de enfriamiento, una unidad de arrastre agarra la cinta de goteo solidificada. A esto a menudo se le llama extractor de orugas. Esta máquina utiliza dos correas móviles para tirar de la cinta a lo largo de toda la línea.
La velocidad del transporte-es absolutamente crítica. Debe estar perfectamente sincronizado con la velocidad de salida del extrusor. Si el arrastre-sale demasiado rápido, la pared de la cinta será demasiado delgada. Si tira demasiado lento, la pared será demasiado gruesa. Esta tensión constante y controlada es esencial para la consistencia del producto.
Paso 6: bobinado y bobinado
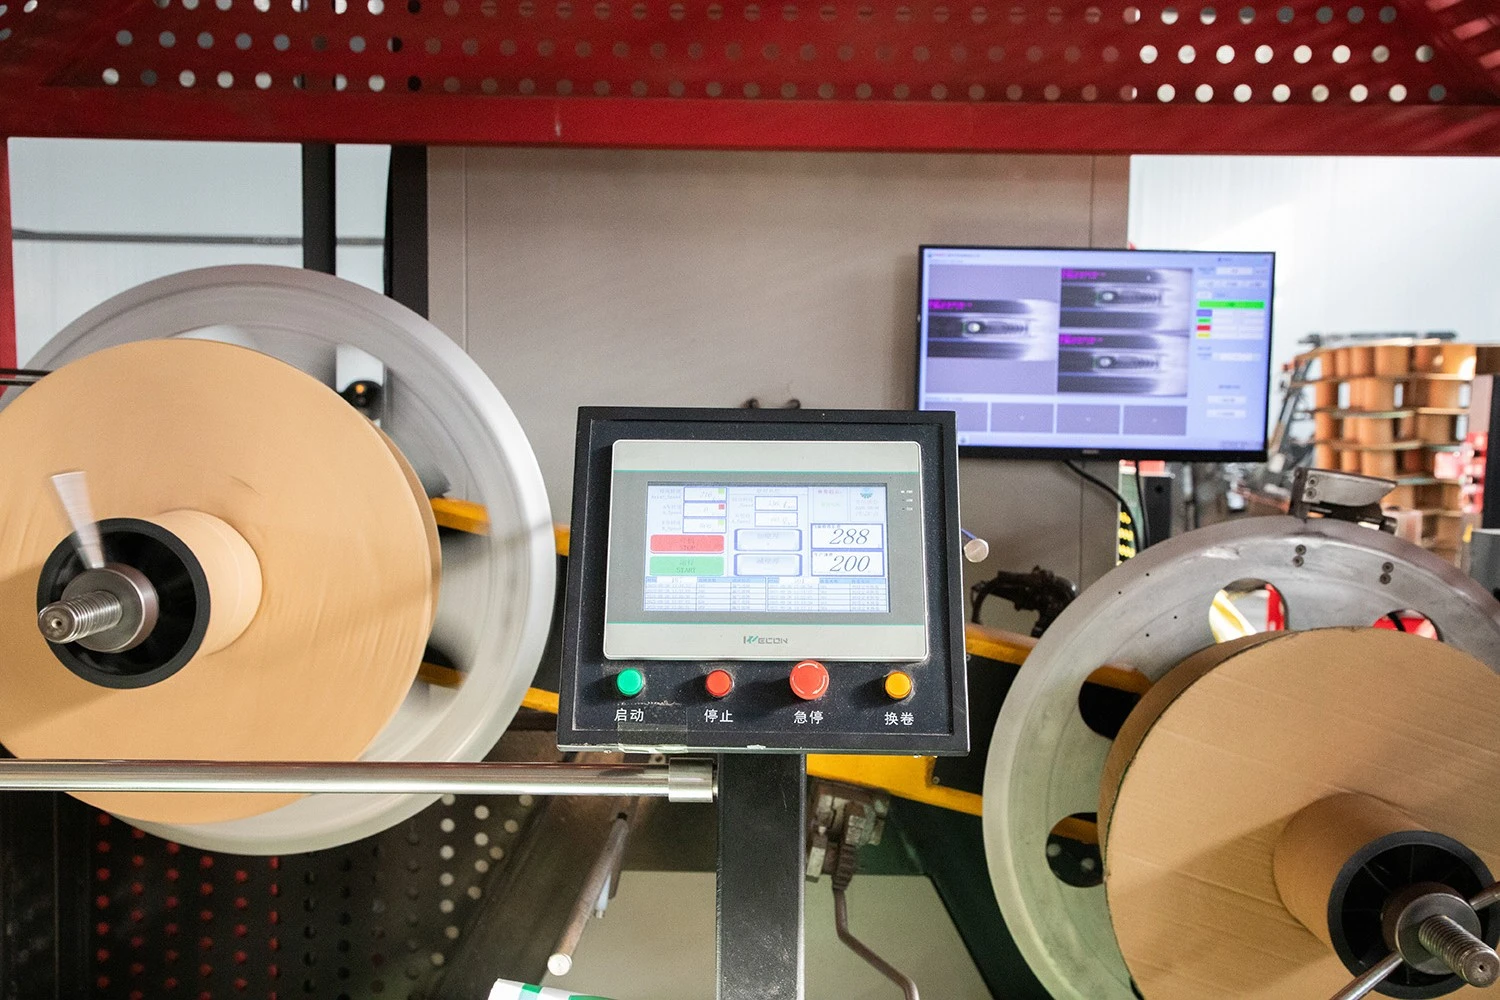
La etapa final es enrollar el producto terminado. La cinta se introduce en una bobinadora automática de alta-velocidad. Estas máquinas están programadas para enrollar una longitud específica de cinta, por ejemplo, 1.500 o 3.000 metros, en una bobina.
Las líneas de producción modernas utilizan bobinadoras de doble-estación. Cuando se completa un rollo, la máquina corta la cinta automáticamente. Instantáneamente transfiere el hilo a un carrete vacío en la segunda estación y comienza a enrollar el nuevo rollo. Esto permite una producción continua y sin-parar, un sello distintivo de la fabricación eficiente de riego por goteo.
Ⅴ. Anatomía de una línea moderna
Una línea-de-ultima generación-de fabricación de riego por goteo no es una sola máquina. Es un sistema integrado de componentes especializados que funcionan en perfecta armonía.
⒈ La configuración del extrusor
La máquina principal es una extrusora de un solo tornillo-de alta-velocidad-diseñada específicamente para poliolefinas como LLDPE. Está diseñado para ofrecer un alto rendimiento y una excelente homogeneidad de la masa fundida.
Las líneas más avanzadas, como las de Metzer o las disponibles en recursos como la línea de producción de plasticpipe-, pueden emplear una configuración de co-extrusión. Se trata de una o más extrusoras secundarias más pequeñas que añaden finas capas interiores o exteriores a la cinta. Estas capas se pueden fabricar con diferentes materiales para agregar características como propiedades antiobstrucción mejoradas o franjas de distintos colores para su identificación.
⒉ Cabezal de troquel de alta-precisión
El cabezal del troquel es donde el plástico fundido toma su forma inicial. Un cabezal de troquel bien-diseñado garantiza un flujo de fusión uniforme a todas las partes del anillo. Esto es crucial para lograr un espesor de pared constante. Está hecho de acero de alta-calidad, cromado-y cuenta con múltiples zonas de calentamiento para un control preciso de la temperatura.
⒊ Clasificador e insertador de emisores
Para las líneas que producen cinta emisora integrada, este es un componente clave. Un alimentador de cuenco vibratorio toma emisores a granel, los orienta correctamente y los introduce en un canal. Desde allí, una rueda o mecanismo de inserción de alta-velocidad los inyecta en la cinta. Estos sistemas deben funcionar a velocidades increíbles, insertando a menudo más de 1.000 emisores por minuto. Están perfectamente sincronizados con la velocidad de la línea.


⒋ El equipo aguas abajo
Todo lo que está después del cabezal de troquel se considera equipo "aguas abajo". Esto incluye:
• Tanque de enfriamiento y dimensionamiento al vacío:Suelen tener 6-12 metros de largo y están hechos de acero inoxidable. Están equipados con potentes bombas de vacío y un sistema de circulación de agua de circuito cerrado con un enfriador para un control preciso de la temperatura.
• Transporte-fuera de la máquina:El extractor estilo oruga-proporciona una alta fuerza de tracción sin aplastar ni deformar la cinta de paredes delgadas-. Su velocidad está controlada por un motor de precisión vinculado al sistema de control principal.
• Acumulador:Esta unidad opcional pero muy valiosa consta de una serie de rodillos que pueden almacenar una cierta longitud de cinta (por ejemplo, 50 a 100 metros). Permite que la bobinadora realice un cambio de rollo automático sin necesidad de reducir la velocidad o detener el extrusor. Esto maximiza el tiempo de actividad de la producción.
• Bobinadora automática de-estación dual:Este es el caballo de batalla-de-la línea. Cuenta con una medición precisa de la longitud, una cuchilla voladora para corte automático y un sistema neumático o motorizado para transferir la cinta de un carrete lleno a uno vacío.
⒌ El sistema de control PLC
El cerebro de toda la operación es el sistema PLC (Controlador Lógico Programable). Alojado en un gabinete de control central con una interfaz de pantalla táctil-, el PLC sincroniza todos los componentes.
Garantiza que la salida del extrusor, la velocidad-de extracción, la tasa de inserción del emisor y la velocidad del bobinador coincidan perfectamente. Los operadores pueden monitorear y ajustar cada parámetro, desde temperaturas y presiones hasta la velocidad de la línea y la longitud del rollo. Sistemas avanzados, como los que se ven en las líneas deNoahagro o Hwyaa, también proporcionan registro de datos, almacenamiento de recetas y diagnóstico remoto. Esto lleva los principios de la Industria 4.0 a la fabricación de cintas de riego.

Ⅵ. Tecnología de emisores: la clave para la uniformidad
Si bien la cinta en sí es un conducto, el emisor es lo que entrega agua a la planta. La tecnología utilizada para crear estos emisores es el factor más importante en el rendimiento y el valor del producto final.
⒈ Emisores planos integrados
Implica insertar un gotero plano pre-multicomponente-en la cinta durante la producción. Estos emisores están diseñados con un complejo laberinto interno, conocido como trayectoria de flujo turbulento.
La principal ventaja es un rendimiento excepcional. La trayectoria de flujo turbulento los hace altamente resistentes a la obstrucción por arena o partículas orgánicas. También proporcionan una excelente uniformidad de flujo, medida por un bajo coeficiente de variación (CV). Esto asegura que cada planta reciba una cantidad de agua casi idéntica. Esto los hace ideales para recorridos largos-y uso en terrenos ondulados o inclinados.
⒉ El camino del flujo turbulento
La genialidad de un emisor de alta-calidad, como los analizados en el desarrollo de productos por empresas comoSINOÁ, se encuentra en su trayectoria de flujo turbulento. En lugar de un simple agujero, el agua pasa a través de un canal largo, complejo e irregular.
Este diseño crea intencionalmente turbulencias en el flujo de agua. El agua en constante remolino actúa como un mecanismo de auto-limpieza, "frotando" las superficies internas del camino. Esta acción evita que pequeñas partículas de sedimento se sedimenten y acumulen. Esta es la causa principal de obstrucción en los sistemas de goteo. Este sofisticado diseño hidráulico es lo que separa a la cinta de alto-rendimiento de las mangueras de remojo básicas.


Ⅶ. Desafíos comunes y solución de problemas
Incluso con el mejor equipo, la fabricación de cintas de riego presenta desafíos operativos diarios. Según nuestra experiencia, anticipar y resolver rápidamente estos problemas es lo que diferencia a una planta eficiente de una plagada de tiempos de inactividad y desperdicios.
⒈ Problema: Espesor de pared inconsistente
Este problema, que a menudo aparece como puntos "gruesos-y-delgados" a lo largo de la cinta, es una falla de calidad crítica.
Las causas más comunes son una salida inestable del extrusor (aumento repentino), una velocidad de arrastre inconsistente o fluctuaciones de temperatura en el cabezal del troquel. Una falta de coincidencia entre las RPM de la bomba de fusión y las RPM del extrusor también puede ser la causa.
La solución requiere un enfoque sistemático. Primero verificamos que la velocidad de arrastre-está perfectamente calibrada y sincronizada con las RPM del tornillo extrusor. Luego, verificamos que todas las zonas de calentamiento en el cilindro y el troquel mantengan sus puntos de ajuste con precisión. Finalmente, nos aseguramos de que el sistema de alimentación de material proporcione un flujo constante e ininterrumpido de gránulos al extrusor.
⒉ Problema: bloqueo o fallos en el emisor
En la producción de emisores integrados, una inserción fallida o una ruta de emisor bloqueada es un defecto importante.
Las causas a menudo se remontan a un control de calidad deficiente de los propios emisores. Las dimensiones inconsistentes pueden causar atascos en el mecanismo de alimentación. Otra causa frecuente es la pérdida de sincronización entre el insertador y la velocidad de la línea, o la electricidad estática que hace que los emisores se adhieran a las superficies.
Para solucionar este problema, obtenemos exclusivamente emisores uniformes y de alta-calidad de proveedores confiables. Instalamos barras anti-estáticas cerca del punto de inserción para disipar cualquier carga. El mantenimiento preventivo regular y la calibración del sensor de inserción y la sincronización mecánica de la cosedora son partes no-negociables de nuestro flujo de trabajo.
⒊ Problema: Ovalidad o deformación de la cinta
Si la cinta terminada no es perfectamente redonda y plana cuando se enrolla, puede causar problemas durante la instalación y es posible que no funcione correctamente.
Esta deformación casi siempre es un problema aguas abajo. Las causas pueden ser un nivel de vacío inadecuado en el tanque de dimensionamiento (demasiado alto o demasiado bajo), una temperatura incorrecta del agua en el baño de enfriamiento o una tensión excesiva del bobinado.
Para solucionar este problema, primero-ajustamos la presión de vacío hasta que la cinta haga contacto firme con las mangas de tamaño. A continuación, ajustamos la temperatura del agua de refrigeración y el caudal. El agua demasiado fría puede provocar estrés. Finalmente, calibramos el sistema de control de tensión de la bobinadora para asegurarnos de que tire lo suficiente para crear un rollo limpio sin estirar ni aplanar la cinta.
Ⅷ. Conclusión
En última instancia, los avances continuos en la fabricación de riego por goteo no tienen que ver sólo con negocios o tecnología. Son fundamentales para el esfuerzo global por lograr la seguridad alimentaria y del agua. Permiten a los agricultores de todo el mundo cultivar más con menos.